
Productiedashboards: de volledige gids
Een productiedashboard laat zien wat de machines doen: draaien ze, hoe snel, hoeveel goed product komt eruit, en waarom staan ze stil als ze stilstaan. Op een scherm aan de lijn voor de operator, per dienst voor de teamleider, per week voor de fabrieksmanager. Dit is de gids voor die cijfers; de planning van orders over de machines en de kwaliteitscijfers hebben elk een eigen gids.
In het kort
- Stilstand is het cijfer. Een machine die een kwart van de dienst stilstaat zonder dat iemand weet waarom, is de grootste verborgen capaciteit in de fabriek.
- OEE is een samenvatting, geen doel. Het getal zegt dat er verlies is; de drie delen eronder zeggen waar.
- Automatisch meten waar het kan, de operator laten kiezen waar het moet. Een machine weet dat hij stilstaat, niet waarom.
- Het scherm aan de lijn is voor de operator, niet voor de directie. Wie dat omdraait, meet zonder dat iemand bijstuurt.
Wat een productiedashboard is en voor wie
Het dashboard leest van de machines of de operators en toont draaitijd, snelheid, output en stilstand, live aan de lijn en opgeteld per dienst en week. Het plannen van orders blijft in de productieplanning.
Alle hoofdstukkenIn veel fabrieken weet de teamleider aan het eind van de dienst hoeveel er is gemaakt, en niet waarom het er minder waren dan gepland. Het productiedashboard vult dat gat.
Een productiedashboard is het scherm dat per machine of lijn laat zien of hij draait, hoe snel, hoeveel goed product hij maakt en waarom hij stilstaat, zodat de verliezen zichtbaar worden op het moment dat er nog iets aan te doen is.
Het verschil met de productieplanning zit in de richting. De planning zegt wat er gemaakt moet worden, op welke machine en wanneer. Het dashboard zegt wat er werkelijk gebeurt. De twee raken elkaar bij de vraag of de planning haalbaar was: als een machine structureel langzamer draait dan de planning aanneemt, ziet u dat hier.
De gebruikers zijn drie groepen met drie tijdschalen. De operator kijkt per minuut: draait mijn machine op snelheid, hoeveel stuks nog tot het einde van de order. De teamleider kijkt per dienst: welke machines stonden het langst stil en waarom. De fabrieksmanager kijkt per week: waar zit het grootste verlies, en welke verbetering levert het meeste op.
Het past bij elk bedrijf met machines die in series produceren: verpakkingslijnen, spuitgieterijen, metaalbewerking, voedingsmiddelen, drukkerijen. Hoe hoger de bezetting van de machines en hoe duurder een uur stilstand, hoe sneller het dashboard zich terugverdient in capaciteit die er al was.
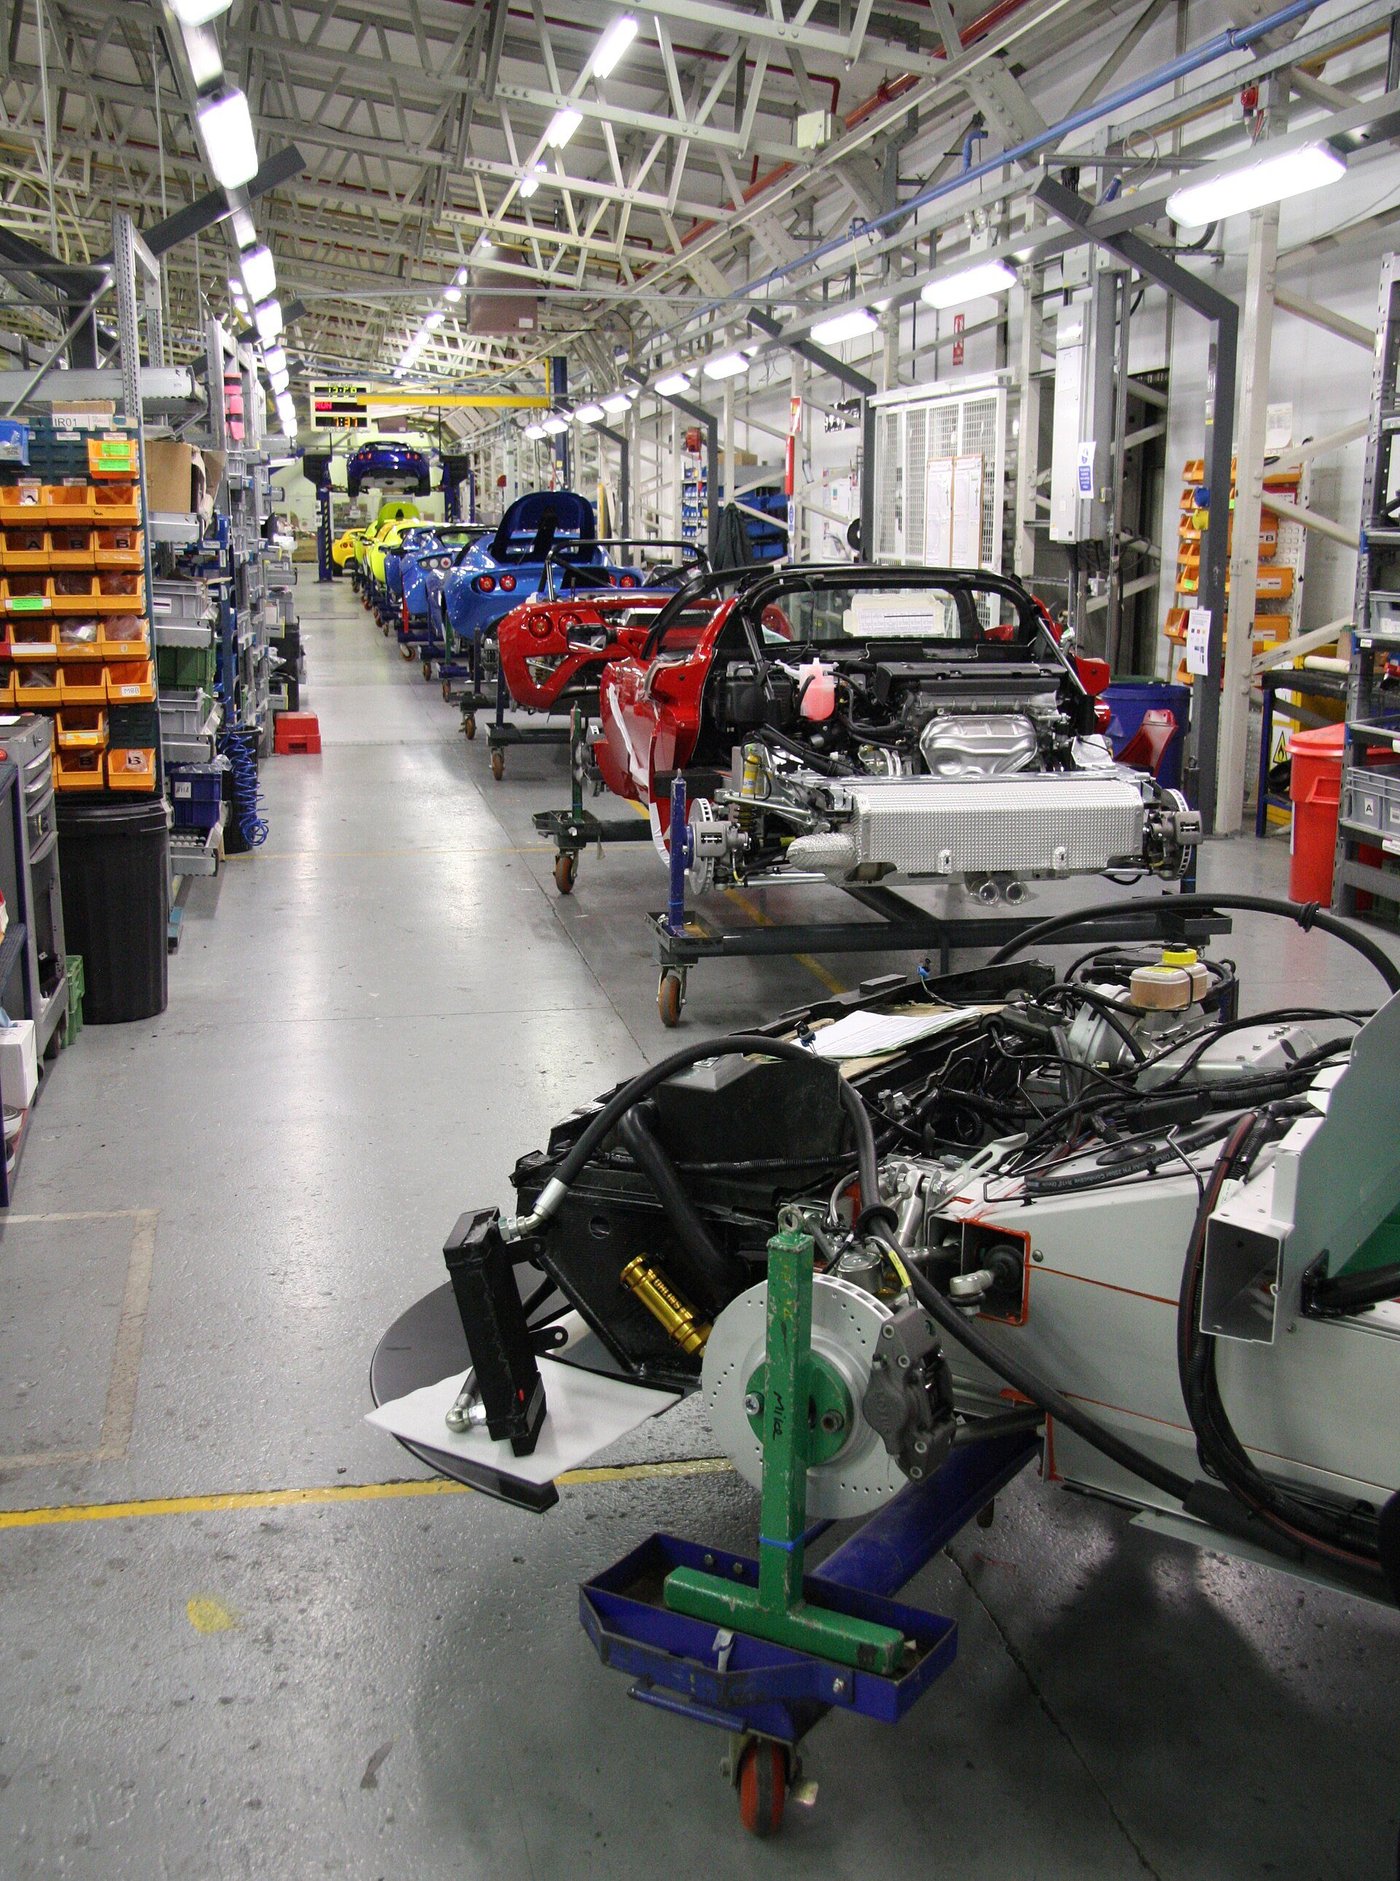
OEE en de drie verliezen eronder
OEE vermenigvuldigt drie verhoudingen: hoeveel van de geplande tijd de machine draaide, hoe snel ten opzichte van de norm, en hoeveel van de output goed was. Het getal wijst, de delen verklaren.
Alle hoofdstukkenOEE, Overall Equipment Effectiveness, is de maat die de meeste fabrieken kennen. Het is een goed begin, zolang u onthoudt dat het een samenvatting is van drie heel verschillende verliezen.
- Draaitijd
- de tijd dat de machine draaide gedeeld door de geplande productietijd; hier zitten storingen, omstellen en wachten op materiaal
- Prestatie
- de werkelijke snelheid gedeeld door de normsnelheid; hier zitten korte stops en langzaam draaien
- Kwaliteit
- goed product gedeeld door alle output; hier zitten afkeur en herbewerking
- OEE
- de drie vermenigvuldigd; een lijn met drie keer negentig procent komt uit op ruim zeventig
De valkuil is de norm. De prestatie wordt gemeten tegen een normsnelheid, en wie die norm laag zet, heeft een mooie OEE. Leg per machine en per product de snelheid vast die de machine technisch kan, niet de snelheid die hij gewoonlijk draait. Het verschil tussen die twee is precies het verlies dat u zoekt.
De tweede valkuil is de geplande tijd. Telt de pauze mee? Het gepland onderhoud? De dienst waarin geen order was? Elke keuze is te verdedigen, zolang hij voor alle machines hetzelfde is en vastligt. Een OEE die per lijn anders wordt berekend, vergelijkt niets.
Stilstand: de reden is het waardevolste veld
De machine meldt dat hij stilstaat; de operator kiest waarom, uit een korte lijst. Zonder reden is stilstand een getal, met reden is het een verbeterlijst.
Alle hoofdstukkenDe meeste winst in een fabriek zit niet in sneller draaien, maar in minder stilstaan. En de meeste stilstand is niet de grote storing die iedereen zich herinnert, maar de optelsom van kleine stops die niemand noteert.
De redenlijst ontwerpt u met de operators, niet voor ze. Zij weten dat 'wachten op heftruck' en 'wachten op materiaal' twee verschillende problemen zijn, met twee verschillende eigenaren. Een lijst die door kantoor is bedacht, mist de redenen die er op de vloer toe doen.
Houd de vraag kort. Een operator die bij elke stop drie schermen moet doorlopen, kiest de eerste optie. Eén scherm, grote knoppen, de meest gekozen redenen bovenaan, en de mogelijkheid om later aan te vullen als de machine alweer draait.
Drie schermen voor drie tijdschalen
Aan de lijn het nu, voor de teamleider de dienst, voor de manager de week en de trend. Hetzelfde gegeven, drie weergaven, drie mensen die er iets anders mee doen.
Alle hoofdstukkenHet klassieke fout is één dashboard voor iedereen. De operator ziet grafieken van vorige maand, de directeur ziet tellers die per seconde verspringen, en niemand heeft wat hij nodig heeft.
| Scherm | Wat erop staat | Wat de gebruiker ermee doet |
|---|---|---|
| Aan de lijn | Status, snelheid tegen norm, stuks tot einde order, de laatste stop | Direct ingrijpen, reden invullen |
| Per dienst | Stilstand per machine met redenen, output tegen plan | Overdracht aan de volgende dienst |
| Per week | OEE en de drie delen per lijn, pareto van redenen, trend | Verbeteracties kiezen en volgen |
| Per order | Werkelijke tijd tegen voorcalculatie | Normen en planning bijstellen |
Het scherm aan de lijn is het belangrijkste en het eenvoudigste. Groot, leesbaar op vijf meter, met kleur voor de status en één getal dat telt. Een operator die vanaf zijn werkplek ziet dat de machine onder de norm draait, grijpt eerder in dan een teamleider die het morgen in een rapport leest.
Het dienstscherm is het gereedschap voor de overdracht. Wat stond er stil, waarom, wat is er gedaan, wat moet de volgende dienst weten. Veel fabrieken doen dat op een papiertje of in een logboek; het dashboard zet de stilstand er al in, en de teamleider hoeft alleen de toelichting toe te voegen.
Koppelingen: waar de data vandaan komt
Moderne machines geven hun status via een besturing of een protocol als OPC UA; oudere machines krijgen een sensor. Orders en normen komen uit het ERP, redenen van de operator.
Alle hoofdstukkenDe eerste vraag bij een productiedashboard is niet welke grafieken, maar welke machines iets kunnen vertellen, en welke een hulpmiddel nodig hebben.
- Besturing
- status, tellers en storingen uit de PLC van de machine, vaak via OPC UA of een vergelijkbaar protocol
- Sensor
- voor machines zonder bruikbare besturing: een stroommeting of een teller op de uitvoer die draaien en stuks meldt
- ERP
- de order die op de machine draait, het product en de normsnelheid, zodat de prestatie per product klopt
- Operator
- de reden van stilstand en de afkeur die niet automatisch wordt gezien, via het scherm aan de lijn
Het machinepark is zelden gelijk. Een fabriek heeft vaak een paar nieuwe machines met een open besturing en een rij oudere die niets vertellen. Een stroomsensor op een oude machine is een eenvoudige en betrouwbare manier om te weten of hij draait. Het aantal stuks komt dan van een teller op de uitvoer of van de operator.
De koppeling met het ERP maakt het verschil tussen een machinemonitor en een productiedashboard. Zonder de order weet het dashboard niet welk product er draait, en dus niet welke normsnelheid geldt. Met de order kan het ook de werkelijke tijd terugmelden, zodat de voorcalculatie van de volgende keer klopt.
Wat het kost, en wat dat bepaalt
Het aantal machines en hoe ze te lezen zijn, de koppeling met het ERP, de redenlijst en het aantal schermen bepalen de prijs. De grafieken zijn het kleinste deel.
Alle hoofdstukkenHet tekenen van een OEE-grafiek is een middag. De vraag hoe u van twintig verschillende machines betrouwbaar weet of ze draaien, is waar het project zit.
- Machines
- tien machines met dezelfde besturing zijn één koppeling; tien verschillende merken en bouwjaren zijn tien kleine projecten
- Sensoren
- machines zonder bruikbare besturing krijgen hardware; installeren en kalibreren gebeurt op de vloer
- ERP
- de actieve order per machine lezen is werk; werkelijke tijden terugschrijven vraagt afspraken met de ERP-leverancier
- Schermen
- een tablet aan de lijn is eenvoudig; industriële schermen op vijf meter leesbaar vragen eigen hardware en ophanging
Wat meevalt: de schermen en de berekening van OEE. Wat tegenvalt: de uitzonderingen. De machine die bij omstellen doorgeeft dat hij draait, de teller die bij afkeur ook doortelt, de pauze die op de ene lijn wel en op de andere niet gepland is. Die komen pas boven als de eerste weken data binnen zijn; plan daar tijd voor in.
Vraag ook wat u al heeft. Veel machinebouwers leveren een eigen monitoring bij hun machines, en MES-pakketten hebben een OEE-module. Waar die stoppen, is bij een gemengd machinepark, bij een redenlijst die bij uw vloer past en bij het samenbrengen met de orders uit uw ERP. Heeft u één merk machines, kijk dan eerst naar wat de bouwer biedt.
Van telling op papier naar live cijfers
Begin met de knelpuntmachine, meet een maand alleen draaien en stilstaan, voeg de redenen toe, dan de order en de norm, daarna de schermen per tijdschaal en pas als laatste de rest van de fabriek.
Alle hoofdstukkenDe volgorde hieronder begint bij de machine die de capaciteit van de fabriek bepaalt. Daar is elke minuut stilstand een minuut minder output, en daar ziet iedereen dat het dashboard werkt.
- De knelpuntmachine kiezenDe machine of lijn waar het werk zich ophoopt. Daar levert minder stilstand direct meer output.
- Draaien en stilstaan metenUit de besturing of met een sensor, een maand lang, zonder redenen. Het resultaat is meestal al een verrassing.
- Redenen met de operatorsEen lijst van acht, samen opgesteld, op een scherm aan de lijn met grote knoppen.
- Order en normDe actieve order uit het ERP en de normsnelheid per product, zodat prestatie en OEE kloppen.
- Schermen per tijdschaalAan de lijn, per dienst voor de overdracht en per week met de pareto van redenen.
- De rest van de fabriekMachine voor machine erbij, met de uitzonderingen per type, en de definities gelijk voor iedereen.
Veelgestelde vragen
De vragen die het vaakst terugkomen zodra het concreet wordt.
Wat is het verschil met een productieplanning-app?
De productieplanning bepaalt welke order op welke machine draait en wanneer. Het productiedashboard laat zien wat er werkelijk gebeurt: of de machine draait, hoe snel, hoeveel goed product eruit komt en waarom hij stilstaat. Ze raken elkaar bij de normen: het dashboard laat zien of de planning haalbaar was.
Wat is OEE en moeten we daarmee beginnen?
OEE vermenigvuldigt beschikbaarheid, prestatie en kwaliteit tot één getal. Het is een goede samenvatting, maar begin met stilstand en de redenen ervan: daar zit meestal het grootste verlies, en het is het makkelijkst te meten.
Kunnen oude machines ook worden aangesloten?
Ja. Een machine zonder bruikbare besturing krijgt een sensor, bijvoorbeeld een stroommeting die ziet of hij draait, of een teller op de uitvoer. Dat is eenvoudig en betrouwbaar, en voor stilstand vaak al genoeg.
Hoe komen we aan de reden van stilstand?
Van de operator, via een scherm aan de lijn dat na een stop boven een drempel vraagt waarom. Een korte lijst die samen met de operators is opgesteld, werkt; een lange lijst wordt 'overig'.
Mogen we per operator meten?
Een systeem dat prestaties per persoon volgt, verwerkt persoonsgegevens en valt bij een ondernemingsraad onder het instemmingsrecht. Meten per machine en per dienst geeft meestal dezelfde verbeterinformatie zonder die vragen.
Moet het dashboard aan ons ERP gekoppeld worden?
Voor een echte prestatiemeting wel: zonder de actieve order weet het dashboard niet welk product draait en welke normsnelheid geldt. Voor alleen draaien en stilstaan kunt u zonder ERP beginnen.
Voor welke bedrijven loont een eigen productiedashboard?
Voor fabrieken met een gemengd machinepark, een knelpuntmachine die de capaciteit bepaalt en een redenlijst die past bij de eigen vloer. Wie één merk machines heeft, kijkt eerst naar de monitoring die de bouwer levert.
Verder lezen
Drie gidsen die naast deze liggen.
Benieuwd hoe lang uw knelpuntmachine echt stilstaat?
Vertel ons welke machines u heeft, welke een besturing hebben die te lezen is en waar de orders staan, dan zeggen wij hoe de eerste lijn gemeten kan worden en wat het scherm aan de lijn moet tonen. U spreekt iemand van Appfront, het bureau achter deze site.